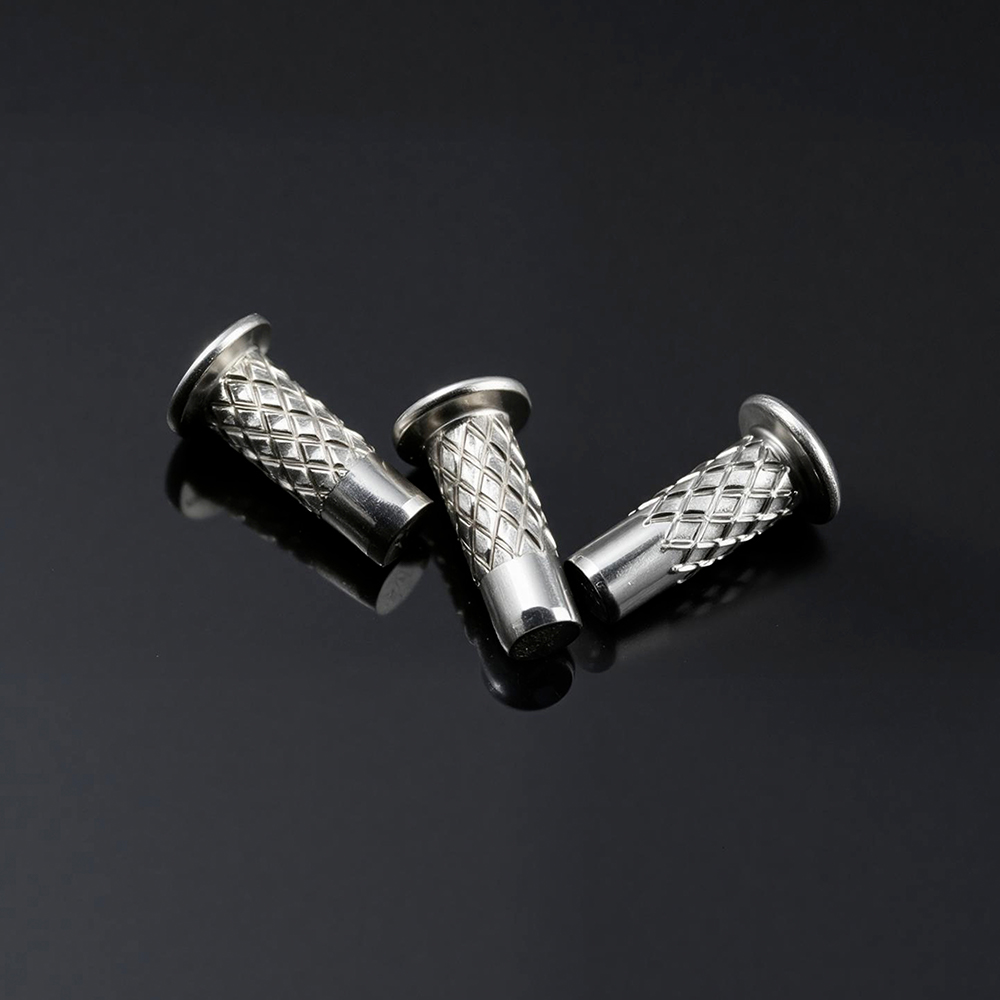

Một đinh tán hình bán nguyệt có chuôi 2 mm thường mang đầy đủ khớp nối của một chiếc kéo nội soi hoặc một chiếc kẹp hàm sinh thiết. Nó tốn vài xu trên hóa đơn vật liệu và nằm trong số những phần có rủi ro cao nhất trong hồ sơ thiết kế: nếu đinh tán của thiết bị y tế quá cứng, khớp sẽ bị kẹt; nếu quá mềm, hàm sẽ phát triển hoạt động sau các chu trình hấp lặp đi lặp lại; nếu hợp kim không đúng, thì đinh tán tương tự sẽ trở thành vị trí ăn mòn và câu hỏi về khả năng tương thích sinh học trong một lần sửa đổi.
Hầu hết các nhóm tìm nguồn cung ứng đều gặp phải vấn đề đó muộn, thường là khi mẫu sản phẩm đầu tiên đã vượt qua thử nghiệm trên băng ghế dự bị quay trở lại sau quá trình xác nhận khử trùng với giá trị mô-men xoắn nằm ngoài bản vẽ. Hình dạng của đinh tán chưa bao giờ là phần khó khăn. Phần khó khăn là phả hệ vật liệu, phạm vi độ cứng, tình trạng bề mặt và quá trình đông kết.
Đinh tán của thiết bị y tế là một dây buộc vĩnh viễn được chỉ định cho cụm thiết bị y tế và được xác định ít bởi hình dạng hơn là bằng bằng chứng: vật liệu được chứng nhận, độ cứng được kiểm soát, độ sạch được ghi lại, kích thước phù hợp và quy trình lắp đặt có thể được lặp lại khi kiểm tra.
Đinh tán của thiết bị y tế là một loại dây buộc được gia công hoặc gia công nguội có hợp kim, độ cứng, kích thước, tình trạng bề mặt và các thông số cài đặt được chỉ định cho hệ thống chất lượng của nhà sản xuất thiết bị y tế, sao cho mọi mối nối hoàn thiện đều có thể được xác nhận, truy tìm số nhiệt và được sao chép trên các lô sản xuất.
Về mặt vật lý, bộ phận này có thể không thể phân biệt được với đinh tán bán hình ống thương mại. Sự khác biệt thể hiện ở bốn nơi:
Loại bỏ bất kỳ một trong bốn cái đó và đinh tán sẽ biến thành không tuân thủ đang chờ cuộc đánh giá nhà cung cấp tiếp theo.
Đinh tán hình bán nguyệt bao phủ hầu hết các khớp nối trong các dụng cụ có thể tái sử dụng, đinh tán đặc chịu tải trọng kết cấu và lực cắt, còn đinh tán hình ống và đinh tán mù xử lý các lỗ khoen, vỏ và cụm lắp ráp chỉ có thể tiếp cận từ một phía.
| Loại đinh tán | Chức năng khớp | Sử dụng y tế điển hình | Phương pháp cài đặt |
| bán ống | Xoay hoặc nén có kiểm soát | Kéo, kẹp, kéo, kẹp | Quỹ đạo hoặc tác động |
| Hình ống và lỗ gắn | Vật liệu ống dẫn, ống lót có cấu hình thấp | Các tiếp điểm điện cực, ống lót, vỏ đầu nối | Quỹ đạo hoặc quay |
| chất rắn | Độ bền cắt cao nhất, mối nối vĩnh viễn | Khung dụng cụ, tay cầm, khay khử trùng | Máy ép tác động |
| Mù, gãy trục gá | Truy cập một phía, kín hoặc mở | Vỏ thiết bị, vỏ dùng một lần | Dụng cụ cầm tay hoặc khí nén |
| Lái xe | Cài đặt nhanh, tải kẹp thấp | Vỏ, tấm, phần cứng không vô trùng | Vồ hoặc bấm |
| Lạnh lùng tùy chỉnh | Hình học được viết xung quanh một khớp | Cơ chế khớp nối OEM | Mỗi quy trình được xác nhận |
Nếu khớp phải quay thì đinh tán phải lăn đầu mà không kéo hai bộ phận tiếp xúc cứng. Nếu mối nối phải giữ hai tấm chịu lực nén vĩnh viễn thì đinh tán đặc hoặc vít vai thường là giải pháp tốt hơn.
Thép không gỉ 316L là hợp kim mặc định cho đinh tán thiết bị y tế. Nó làm sạch đầu lạnh, chống lại quá trình khử trùng bằng hơi nước và ethylene oxit, đồng thời có sẵn khả năng truy xuất nguồn gốc đầy đủ từ dây đến bộ phận hoàn thiện. Các lớp titan chiếm ưu thế trong trọng lượng, hành vi MRI hoặc vật chất cách ly điện và các hợp kim có độ bền cao như MP35N được dành riêng cho các khớp phải tồn tại hàng triệu chu kỳ tải.
Chỉ sức mạnh hiếm khi giải quyết được vấn đề vật chất. Hợp kim cứng hơn có thể tạo ra khớp trục kém hơn, vì chuôi cứng sẽ không lăn vào đầu được điều khiển trên phần mỏng 1,5 mm. Đó là lý do tại sao hàng 316L được đánh dấu vẫn giữ nguyên giá trị mặc dù độ bền kéo chỉ bằng một nửa độ bền kéo của Ti-6Al-4V.
Khử trùng quyết định nhiều thiết kế hơn tải. Chu trình hấp tiệt trùng ở nhiệt độ 134 C dẫn đến ăn mòn ứng suất clorua ở loại không gỉ không phù hợp, bức xạ gamma ở liều thông thường từ 25 đến 40 kGy truyền qua 316L và titan mà không làm giảm độ bền đáng kể, đồng thời các chu trình oxit ethylene lặp đi lặp lại để lại dư lượng phải được loại bỏ theo giới hạn ISO 10993-7.
Thụ động là một bước của quá trình có xác nhận riêng của nó. ASTM A967 liệt kê một số lộ trình và việc chuyển từ axit nitric sang axit xitric sẽ làm thay đổi tính chất hóa học bề mặt của đinh tán thành phẩm đủ để yêu cầu xác nhận lại mối nối.
Hai con số quyết định hầu hết các hư hỏng của mối nối đinh tán: khe hở đường kính giữa thân và lỗ và phạm vi độ cứng của thân. Mọi thứ khác chỉ là thứ yếu.
Khả năng chấp nhận đối với khớp đinh tán xoay được đo trên khớp: mô-men xoắn, lực tác động và chiều cao đầu sau khi cài đặt. Kích thước bản vẽ riêng của đinh tán chỉ bằng một nửa thông số kỹ thuật.
Các nhà cung cấp đinh tán được đánh giá dựa trên tài liệu cũng như theo bộ phận. Kể từ ngày 2 tháng 2 năm 2026, Quy định về Hệ thống Quản lý Chất lượng của FDA đã điều chỉnh 21 CFR Phần 820 với ISO 13485, khiến nhà cung cấp ghi lại một phần bề mặt tuân thủ của chính nhà sản xuất thiết bị.
Kiểm soát thay đổi là điều khoản gây ra nhiều đau đớn nhất. Một nhà cung cấp thay đổi hóa chất của máy nghiền dây, tôi luyện hoặc mạ mà không thông báo sẽ làm mất hiệu lực xác nhận quy trình của khách hàng, ngay cả khi mọi mẫu đến vẫn vượt qua khâu kiểm tra.
Một nhà cung cấp đủ tiêu chuẩn là một điểm thất bại. Các chương trình đinh tán y tế luôn ổn định khi bản vẽ bị đóng băng trước khi bắt đầu tìm nguồn cung ứng và hai nhà cung cấp đều đủ tiêu chuẩn theo cùng một thông số kỹ thuật.
Chiếc đinh tán rẻ nhất trong danh mục sẽ trở thành bộ phận đắt nhất trong thiết bị vào ngày cuộc kiểm toán phát hiện ra một lô hàng không thể theo dõi được.
Thép không gỉ 316L bao gồm phần lớn các ứng dụng vì nó có khả năng làm lạnh tốt, chấp nhận sự thụ động và tồn tại trong hơi nước, oxit ethylene và khử trùng bằng gamma. Titanium Lớp 2 và Lớp 5 được sử dụng khi trọng lượng, khả năng tương thích MRI hoặc vật chất cách ly điện và MP35N xuất hiện trong các khớp chu kỳ cao.
Có, miễn là nhà cung cấp có thể giữ được thông số kỹ thuật. Bộ phận này phải đáp ứng các yêu cầu về độ sạch và tương thích sinh học của thiết bị, có khả năng truy xuất nguồn gốc lô hàng và được lắp đặt theo quy trình đã được xác nhận. Hầu hết các dòng đinh tán thương mại không thể cung cấp tài liệu về mức nhiệt hoặc kiểm soát sự thay đổi và đó là nguyên nhân khiến chúng không đủ tiêu chuẩn.
Trước tiên, đặt dung sai lỗ, H9 hoặc H10 cho khớp xoay, sau đó chỉ định khe hở đường kính, phạm vi độ cứng của thân và chiều cao đầu cuộn. Hoàn thiện với yêu cầu về chức năng trên mối nối lắp ráp, chẳng hạn như mô-men xoắn khớp nối từ 0,02 đến 0,2 mét newton và khoảng cách trục tối đa là 0,1 mm.
Đinh tán chủ yếu xuất hiện trong các dụng cụ, hệ thống phân phối và phần cứng đóng gói vô trùng hơn là trong các thiết bị cấy ghép dài hạn. Khi đinh tán đi vào tổ hợp có thể cấy ghép, hợp kim phải là loại cấy ghép, bề mặt phải đáp ứng danh mục thử nghiệm ISO 10993-1 có liên quan và quy trình cài đặt phải được xác nhận cho thiết bị cụ thể đó.
Khớp đinh tán với mối nối, ghi lại mối nối, sau đó đánh giá hai nhà cung cấp dựa trên cùng một bản vẽ. Lệnh đó giữ cho một phần hai xu không bị trì hoãn việc phát hành thiết bị.