
Hai ốc vít đều chấp nhận bit Phillips số 2 sẽ không hoạt động giống nhau trong cùng một thanh ray bằng gỗ thích. Vít gỗ số 10 cắt một sợi thô, có cạnh sắc để nối các sợi lại với nhau và kéo chặt mối nối. Vít máy 10-24 mang một ren 60 độ được chế tạo cho đai ốc, vật chèn hoặc lỗ ren và được dẫn thẳng vào gỗ trần, nó giữ một phần nhỏ so với đường kính của nó. Sự không khớp xuất hiện trong các khung đồ nội thất, đồ gá lắp cửa hàng, đồ đạc trưng bày và bảng thiết bị, và nguyên nhân thường giống nhau: một khớp nối lại phải rời ra và một con vít máy gỗ do thói quen chạm tới.
Cách khắc phục là không chọn giữa hai. Nó khớp dây buộc với mỏ neo ở phía xa của mối nối.
Vít máy gỗ là vít máy thông thường được sử dụng trong tổ hợp gỗ hoặc gỗ tổng hợp và nó chỉ mang tải trọng làm việc khi mặt gỗ của khớp cung cấp ren máy riêng.
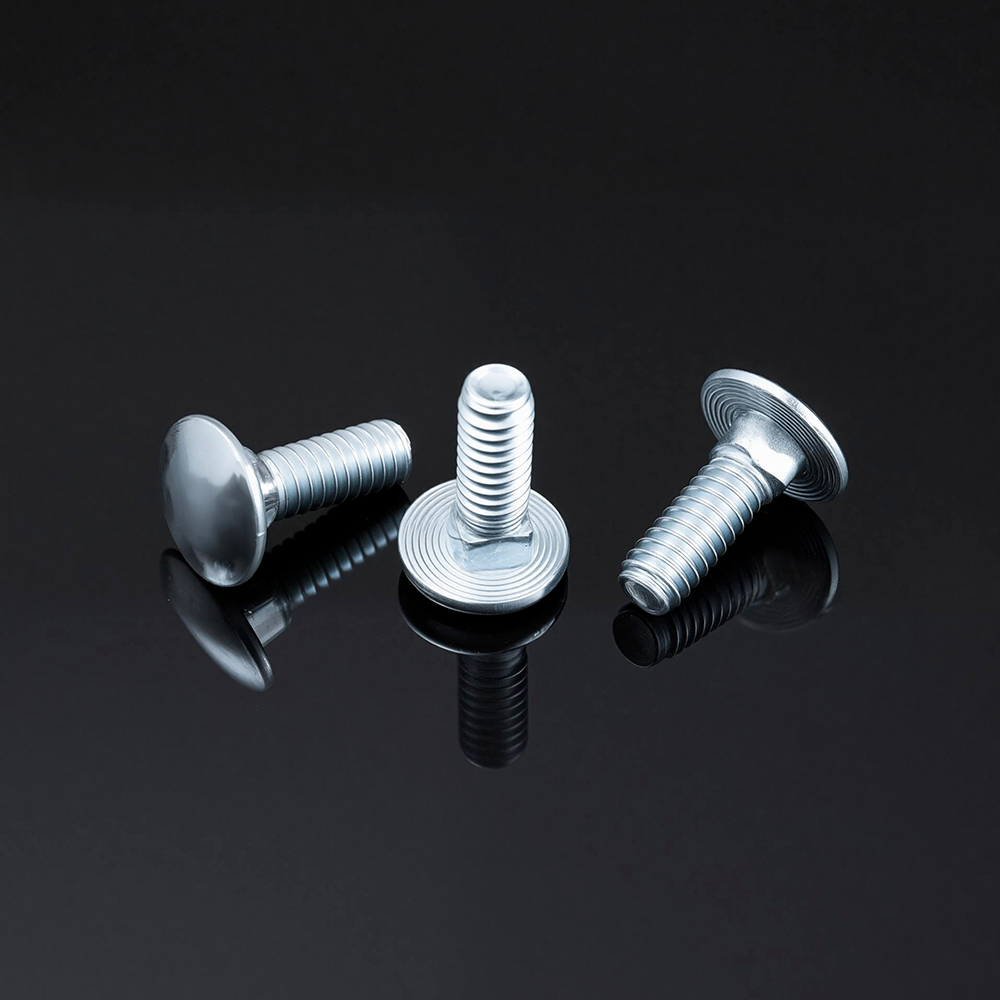
Bản thân vít không bao giờ thay đổi. Tỷ số 10-24 là tỷ số 10-24 cho dù nó nằm trong khung thép hay tạp dề bằng gỗ óc chó. Những gì thay đổi là bộ phận mà nó luồn vào: miếng chèn có ren, đai ốc chữ T, đai ốc thùng, đai ốc đinh tán hoặc tấm kim loại có ren. Tháo mỏ neo đó ra và vít của máy sẽ trở thành một chốt nhẵn với vết cắn nông.
Vít gỗ là một hình học khác. Góc ren của chúng gần đến 30 hoặc 40 độ, bước ren thô, đầu nhọn và hầu hết các kích cỡ đều để lại một chuôi chưa ren bên dưới đầu để hai mảnh có thể được kéo lại với nhau. Hình học đó cắt và dịch chuyển sợi. Thay vào đó, một sợi máy sẽ nghiền nát sợi, đó là lý do tại sao cùng một đường kính lại có cảm giác khác nhau khi sử dụng một bộ driver.
Các danh mục coi "vít máy" như thể nó mô tả một ứng dụng. Nó không. Nó mô tả tiêu chuẩn ren, kiểu đầu và bộ truyền động. Bất kỳ vít máy nào cũng trở thành vít máy gỗ ngay khi nó được ghép nối với một neo phù hợp với gỗ và việc ghép nối đó chứ không phải vít sẽ quyết định cách thức hoạt động của khớp.
Ở cùng một đường kính danh nghĩa, bước ren của vít gỗ thô hơn khoảng 2,5 đến 3 lần so với vít máy và con số duy nhất đó quyết định lượng sợi tham gia.
Vít máy M6 tiến 1,0 mm trên mỗi vòng quay. Vít gỗ hoặc ván dăm 6 mm có cùng đường kính thân thường chạy bước 3,0 mm, do đó, mỗi lượt sẽ di chuyển lượng sợi nhiều hơn khoảng ba lần. Trong gỗ, thể tích sợi bị dịch chuyển tương đương với độ bám. Trong thép, số sợi bằng diện tích cắt. Không hình học nào vượt trội hơn; mỗi cái nhắm vào một vật liệu khác nhau.
Hậu quả thực tế: khi vít máy cắn trực tiếp vào gỗ, chỉ có các đỉnh ren tiếp xúc và lực kéo ra thấp hơn nhiều so với vít gỗ có cùng đường kính trong cùng một lỗ. Đó là lý do tại sao cái neo lại quan trọng hơn cái vít.
Hạt dao có ren, đai ốc chữ T hoặc đai ốc nòng, bu-lông xuyên có vòng đệm và đai ốc, và hạt dao định nhiệt là bốn cách đáng tin cậy để tạo vít cho máy một vật nào đó để luồn vào. Mỗi người giao dịch quyền truy cập cài đặt để nắm giữ quyền lực.
Khoan lỗ thân theo thông số kỹ thuật của nhà sản xuất hạt dao, truyền động hoặc luồn hạt dao vào bằng phím lục giác hoặc bộ vặn có rãnh, sau đó chạy vít máy vào bình thường. Hạt dao M6 thường dài từ 10 đến 13 mm và giữ thang đo công suất với chiều dài hạt dao và đường kính ngoài, do đó hạt dao có cảm giác chắc chắn bằng gỗ phong cứng có thể quay bằng gỗ MDF.
Đai ốc chữ T cần tiếp cận từ mặt sau: khoan 3/8 inch (9,5 mm) cho đai ốc chữ T 1/4-20, gõ nhẹ vào và các ngạnh cắn vào khi vít kéo các bộ phận lại với nhau. Khi mặt sau được đóng lại, đai ốc thùng được khoan chéo sẽ thực hiện công việc tương tự từ mép, đó là cách chế tạo hầu hết đồ nội thất đóng gói phẳng.
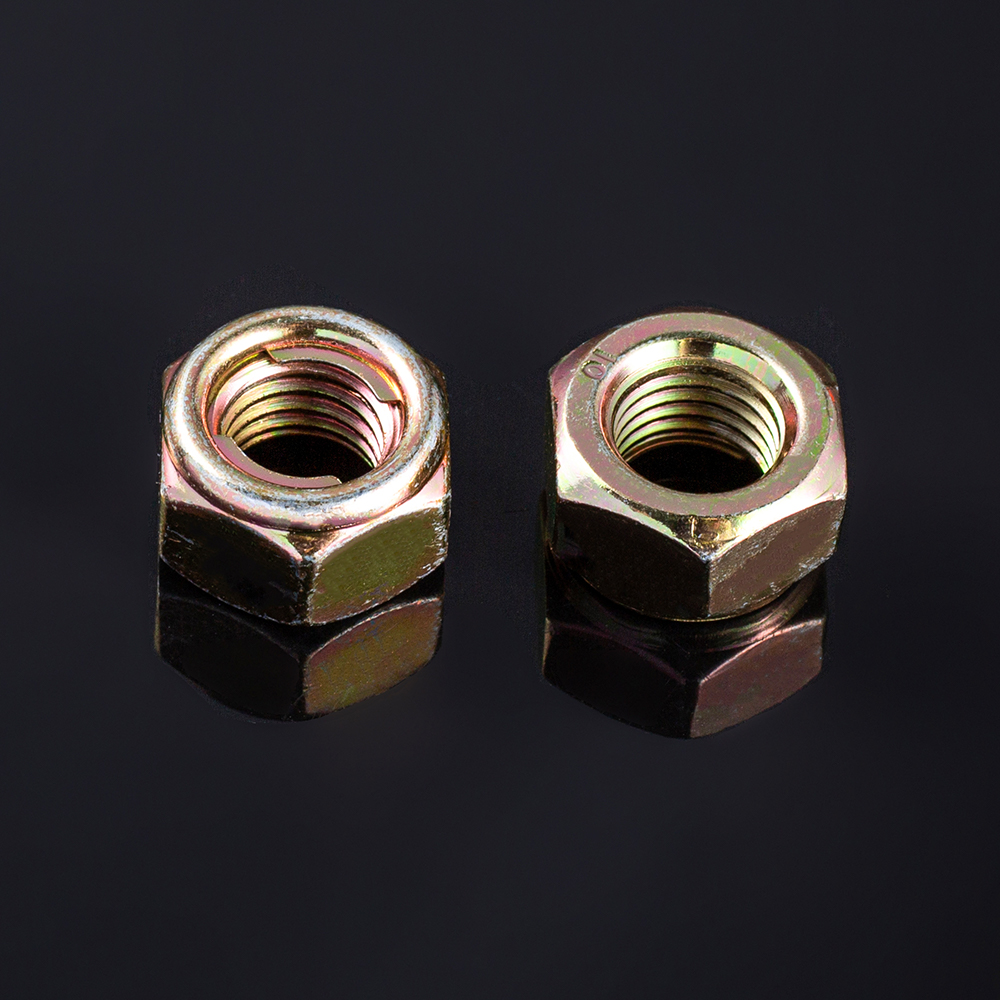
Tùy chọn mạnh nhất và dễ kiểm tra nhất. Tải trọng di chuyển qua toàn bộ độ dày của gỗ, vòng đệm trải đều trên bề mặt và đai ốc khóa chèn nylon giữ nó ở đó. Sử dụng nó bất cứ khi nào có thể tiếp cận được cả hai mặt: bàn, giá đỡ, đế máy, kết nối kết cấu.
Trong MDF, các cạnh ván ép và nhựa in, một bộ tản nhiệt bằng đồng thau được lắp đặt với mỏ hàn ở nhiệt độ khoảng 250 độ C sẽ tạo ra một sợi máy có thể tồn tại sau khi lắp ráp nhiều lần. Trong gỗ nguyên khối, nó là chiếc neo yếu nhất trong bốn chiếc neo.
Khi vít máy phải cắn trực tiếp vào gỗ, hãy khoan giữa đường kính phụ của vít và đường kính bước của nó, khoảng 0,8 đến 0,9 đường kính chính, sau đó kiểm tra độ khít trên phế liệu trước khi chạm vào bộ phận thật.
| Vít máy | Cao độ ren | Đường kính lớn | Lỗ thí điểm, gỗ mềm | Lỗ thí điểm, gỗ cứng |
| 6-32 UNC | 32 TPI | 0,138 inch (3,5 mm) | 7/64 inch (2,8 mm) | 3 mm (0,118 in) |
| 8-32 UNC | 32 TPI | 0,164 inch (4,2 mm) | 1/8 inch (3,2 mm) | 9/64 inch (3,6 mm) |
| 24-10 UNC | 24 TPI | 0,190 inch (4,8 mm) | 9/64 inch (3,6 mm) | 5/32 inch (4,0 mm) |
| 1/4-20 UNC | 20 TPI | 0,250 inch (6,4 mm) | 13/64 inch (5,2 mm) | 7/32 inch (5,6 mm) |
| M6x1.0 | 1,0 mm | 6,0 mm | 5,0 mm | 5,2 mm |
Hai quy tắc giữ cho những con số đó trung thực. Gỗ cứng muốn lỗ lớn hơn, các cạnh gỗ mềm và ván ép muốn lỗ nhỏ hơn và bất kỳ lỗ nào cho phép vít quay đều đã bị hỏng. Thứ hai, ren máy bằng gỗ trần có khả năng chống rung ít hơn nhiều so với ren gỗ thô, vì vậy hãy thêm đai ốc khóa, hợp chất khóa ren hoặc vòng đệm tách bất cứ khi nào khớp chuyển động.
Nếu mối nối được lắp ráp một lần, chủ yếu chịu tải ở dạng kéo và không bao giờ tháo rời, thì vít gỗ hoặc vít kết cấu sẽ đập vít máy vào cùng một lỗ mỗi lần.
Năm trường trong đơn đặt hàng quyết định xem bộ phận đó có phù hợp ngay lần đầu tiên hay không: tiêu chuẩn ren và bước ren, chiều dài và cách đo, đầu và dẫn động, vật liệu và độ hoàn thiện cũng như các tài liệu kiểm tra gửi kèm theo lô hàng.
Một nhà cung cấp có tiêu đề nguội, rèn nóng và gia công CNC dưới một mái nhà có thể giữ các trường đó để in. Công ty TNHH Xuất nhập khẩu Chance & Union Chiết Giang, một nhà xuất khẩu dây buộc do gia đình điều hành, hoạt động trong lĩnh vực thép không gỉ, thép hợp kim, nhôm và đồng thau, báo giá các loại vít tiêu chuẩn và phi tiêu chuẩn tùy chỉnh từ bản vẽ hoặc mẫu cho người mua ở hơn 25 quốc gia.
Có, dành cho các khớp nhẹ được lắp ráp một lần. Khoan giữa đường kính phụ và đường kính bước, giữ vít ngắn và mong đợi lực kéo ra ít hơn đáng kể so với vít gỗ có cùng đường kính. Đối với bất kỳ mối nối nào chịu tải hoặc bị bung ra hai lần, hãy sử dụng miếng đệm hoặc đai ốc để thay thế.
Khoảng 5,0 mm ở gỗ mềm và 5,2 mm ở gỗ cứng, nằm giữa đường kính nhỏ của sợi M6 là 4,77 mm và đường kính bước của nó là 5,35 mm. Trước tiên hãy thử nghiệm trên phế liệu vì loài và độ ẩm đều thay đổi độ vừa vặn.
Không. Vít gỗ có sợi thô, lưỡi sắc và đầu nhọn để cắt sợi. Vít máy có ren 60 độ, một đầu cùn và bước UNC, UNF hoặc hệ mét tiêu chuẩn ăn khớp với đai ốc, lỗ chèn hoặc lỗ ren. Vít máy gỗ đơn giản là vít máy được neo vào gỗ.
Mỏ neo đặt giới hạn. Bu lông xuyên suốt có vòng đệm và đai ốc chịu tải lớn hơn nhiều lần so với vít máy được luồn vào gỗ trần và một miếng chèn có ren tiếp đất giữa hai vít tùy thuộc vào độ dài của nó. Kích thước phần cứng dựa trên công suất định mức của mỏ neo, không phải từ đường kính của vít.