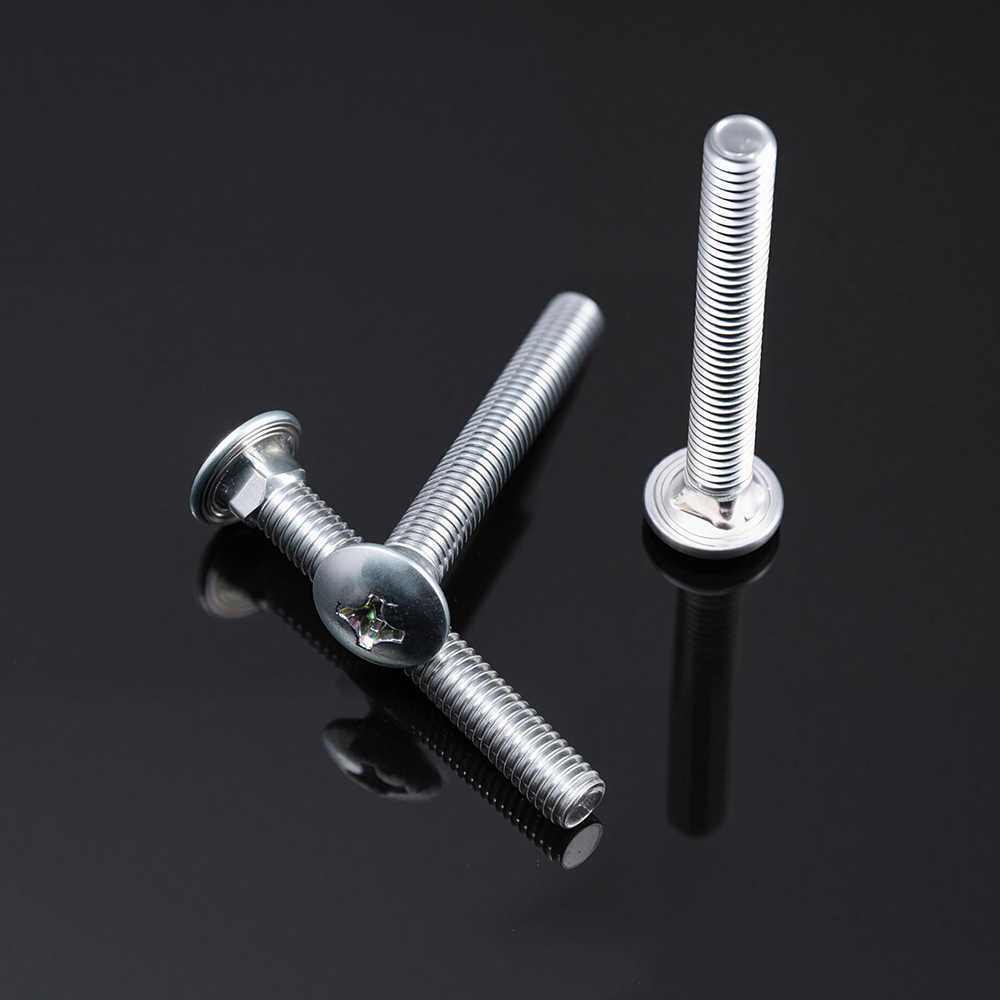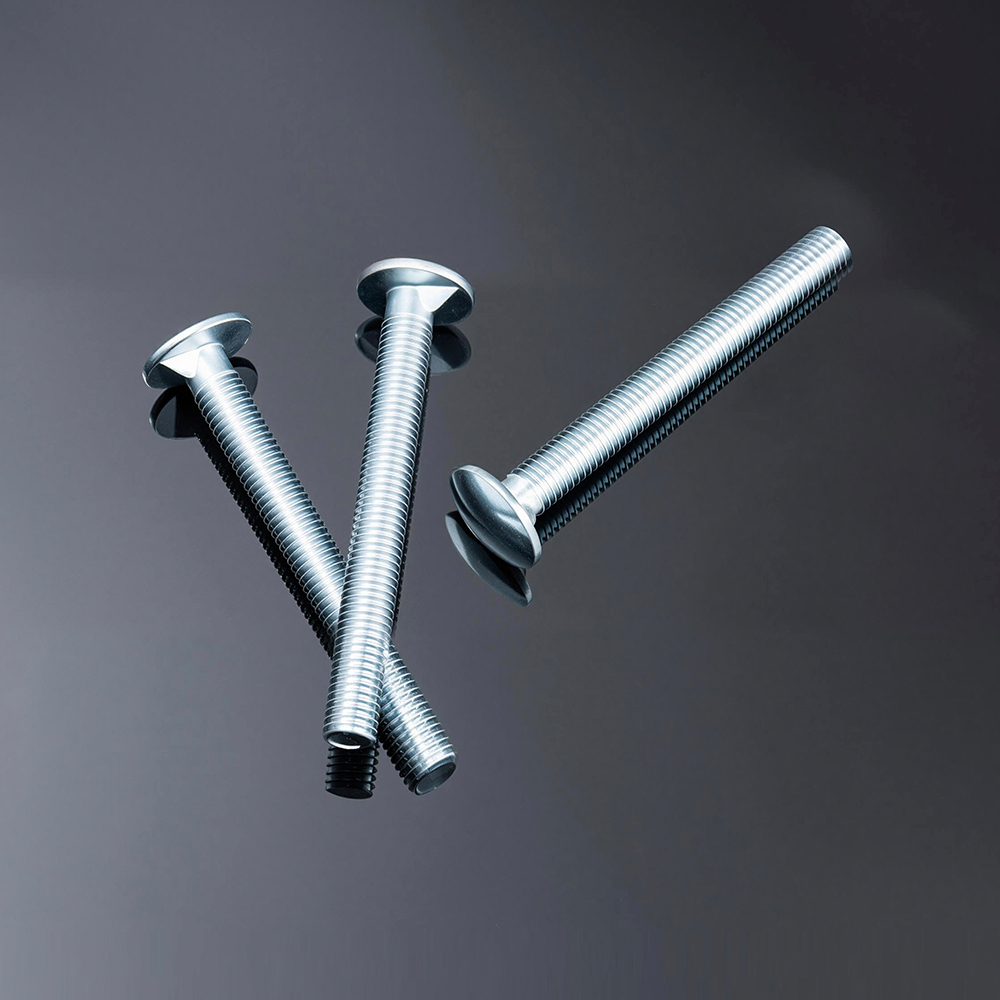

Mọi kết nối kim loại tấm bị lỗi đều dẫn đến một trong ba quyết định được đưa ra trước khi người lái chạm vào dây buộc: sai thước đo, sai điểm khoan hoặc sai bước ren cho vật liệu cơ bản. Tấm kim loại có phạm vi từ tấm ốp nhôm mềm 0,5 mm đến giá đỡ bằng thép cán nguội 3 mm và dây buộc được điều chỉnh cho một độ dày sẽ quay tự do ở độ dày kia hoặc cắt mép bảng khi vào. Hiểu cách vít tự khai thác thực tế việc cắt và tạo ren bên trong lỗ là điểm khởi đầu để xác định đúng bộ phận thay vì đoán từ thùng bộ phận.
Dây buộc tự khai thác thực hiện hai công việc cùng một lúc: nó tạo ra một sợi liên kết khi nó tiến lên và nó kẹp các lớp đã nối lại với nhau sau khi được đặt vào vị trí. Các biến thể tạo ren đẩy kim loại ra ngoài mà không loại bỏ vật liệu, hoạt động tốt ở tấm mỏng, dẻo, nơi kim loại dịch chuyển chảy vào gốc ren. Các biến thể cắt ren loại bỏ vật liệu có đầu có rãnh hoặc rãnh, phù hợp với tấm dày hơn hoặc cứng hơn nếu việc tạo hình sẽ làm nứt tấm hoặc tạo ra mô-men xoắn quá mức. Việc trộn lẫn hai loại này là nguyên nhân phổ biến nhất gây ra các lỗ bị tước mà các xưởng chế tạo báo cáo.
Dịch chuyển vật liệu một cách triệt để. Tốt nhất cho tấm dày dưới 1,5 mm và các hợp kim mềm hơn trong đó vòng đệm kín, kín khí quan trọng hơn độ bền kéo thô.
Loại bỏ cuộn tròn của vật liệu khi nó tiến tới. Ưu tiên cho tấm 1,5 mm trở lên hoặc cho các chu trình lắp ráp và tháo rời lặp đi lặp lại.
Kết hợp mũi khoan với ren cắt trong một bộ phận, loại bỏ bước lỗ thí điểm riêng biệt trên thép có đường kính lên đến khoảng 3 mm.
Máy đo là mã đường kính được dán trên bao bì và nó phải được chọn dựa trên lớp mỏng hơn của hai lớp được nối chứ không phải lớp dày hơn. Một thước đo quá lớn so với lớp vỏ mỏng bên ngoài sẽ làm biến dạng kim loại xung quanh thành một vết lõm có thể nhìn thấy được; một thước đo quá nhỏ đối với giá đỡ dày sẽ chỉ luồn được vài vòng trước khi hết độ sâu tiếp xúc.
Chiều dài được tính khác nhau tùy thuộc vào loại khớp. Đối với mối nối chồng qua hai tấm, vít phải xuyên hoàn toàn qua cả hai lớp cộng với hai đến ba sợi ren lộ ra ở mặt sau để xác nhận sự ăn khớp hoàn toàn mà không bị nhô ra quá mức. Đối với vít được dẫn vào mặt bích định hình hoặc biên dạng ép đùn, chiều dài phải để lại ít nhất ba ren đầy đủ bên dưới mặt bích, vì ít ren hơn làm giảm mạnh lực cản kéo ra và nhiều ren hơn có nguy cơ chạm đáy vào tường bên trong.
| Tấm kết hợp | Máy đo điển hình | Chiều dài điển hình |
| 0,6mm to 0.6mm lap joint | Số 6 | 9,5mm |
| Giá đỡ 1.0mm đến 1,6mm | số 8 | 13mm |
| 1,6mm to 2.4mm frame | Số 10 | 16mm |
| 2,4mm to 3.0mm structural | Số 12 | 19mm |
Đầu của vít tự khoan được phân loại theo số điểm gần tương ứng với độ dày tổng hợp của vật liệu mà nó có thể xuyên qua mà không cần lỗ thí điểm. Đầu tip Điểm 1 và điểm 2 xử lý kết hợp tấm ánh sáng từ 0,7 mm đến 3,2 mm. Các đầu Điểm 3 mở rộng phạm vi đó lên tới 4,8 mm và các đầu điểm 5 được chế tạo cho các phần kết cấu thép lên đến khoảng 6,4 mm. Việc chọn đầu tip được xếp hạng thấp hơn độ dày ngăn xếp thực tế sẽ buộc người lắp đặt phải tăng mô-men xoắn của bộ điều khiển để bù lại, điều này làm tăng khả năng bị tuột chỉ hoặc đứt đầu thay vì giải quyết vấn đề không khớp cơ bản.
Số lượng sáo cũng quan trọng như số điểm. Mũi khoan một thùy làm sạch phoi hiệu quả ở dạng tấm mỏng nhưng có thể lệch tâm ở các khối dày hơn; đầu có rãnh hoặc có cánh giúp đẩy các mảnh vụn ra khỏi lỗ trên thép khổ kết cấu và làm giảm lực dọc trục cần thiết để bắt đầu xuyên thấu. Đối với các hoạt động sản xuất lặp đi lặp lại, việc tiêu chuẩn hóa xếp hạng một điểm cho mỗi dải vật liệu, thay vì một xếp hạng cho toàn bộ công việc, giúp duy trì thời gian chu kỳ và tỷ lệ loại bỏ có thể dự đoán được qua các ca.
Một mũi khoan có kích thước quá nhỏ không chỉ mất nhiều thời gian hơn để xuyên qua. Nó tạo ra nhiệt cục bộ giúp làm cứng mép lỗ, sau đó cản trở quá trình tạo ren tiếp theo và tạo ra khớp lỏng lẻo, chịu mô-men xoắn thấp ngay cả khi người lái vẫn ngồi đầy đủ.
Điểm mài mòn rất dễ bị bỏ qua vì nó xuống cấp dần dần thay vì hư hỏng ngay lập tức. Đầu nhọn Point 2 mới có thể dễ dàng dọn sạch ngăn xếp 3 mm, nhưng sau vài nghìn chu kỳ, đầu nhọn tương tự có thể bắt đầu gặp khó khăn với tấm 2 mm và người vận hành thường phản ứng bằng cách nhấn mạnh hơn thay vì đổi đầu mũi. Việc theo dõi số chu kỳ trên mỗi bit, ngay cả với một bảng kiểm đếm đơn giản tại máy trạm, sẽ nắm bắt được sự sai lệch này trước khi nó xuất hiện dưới dạng tăng đột biến trong các khớp bị loại bỏ. Các cửa hàng chạy hai hoặc ba ca trên cùng một dây chuyền thường nhận thấy rằng việc thay thế bit đáng kinh ngạc giữa các ca, thay vì chờ đợi một lỗi rõ ràng, sẽ giữ cho tỷ lệ từ chối ổn định hơn trong tuần.
Bước ren, khoảng cách giữa các đỉnh ren liền kề, quyết định lượng vật liệu mà mỗi ren tham gia và tốc độ tiến của vít trên mỗi vòng quay. Các sợi bước thô có ít sợi hơn trên mỗi inch và cấu hình sợi sâu hơn, mang lại khả năng chống tước mạnh ở tấm mỏng, mềm trong đó mỗi sợi cần cắn mạnh vào vật liệu hạn chế. Các ren bước nhỏ đóng gói nhiều ren hơn vào cùng một chiều dài, trải tải kẹp trên nhiều điểm tiếp xúc hơn, phù hợp với tấm dày hơn và các ứng dụng phải đối mặt với rung động.
Điểm giao nhau nơi bước răng mịn bắt đầu tốt hơn bước răng thô thường nằm trong khoảng từ 1,6 mm đến 2,0 mm, tùy thuộc vào độ cứng của hợp kim. Bên dưới dải đó, bước thô luôn tạo ra mô-men xoắn được giữ lại tốt hơn vì đơn giản là không có đủ độ sâu vật liệu để các sợi mịn hình thành hoàn toàn. Phía trên dải đó, bước ren nhỏ chống lại sự tước sợi trong các chu kỳ tải lặp đi lặp lại vì có nhiều sợi hơn chia sẻ cùng một lực kẹp, do đó không có sợi nào chịu phần ứng suất không cân xứng.
Lựa chọn cao độ cũng tương tác với dung sai lỗ thí điểm được chọn ở thượng nguồn. Một lỗ được đục lỗ hoặc khoan có kích thước quá khổ thậm chí vài phần trăm milimét sẽ cho phép ren bước thô ăn khớp gần như bình thường, vì mặt cắt ren sâu hơn có nhiều vật liệu hơn để bám vào. Một sợi chỉ có bước ren nhỏ trong cùng một lỗ quá khổ sẽ mất đi phần lớn khả năng tương tác sẵn có của nó, bởi vì mỗi sợi riêng lẻ bắt đầu nông hơn. Đây là một lý do tại sao các bản vẽ sản xuất cho các tổ hợp bước dày hơn, bước nhỏ thường yêu cầu dung sai lỗ thí điểm chặt chẽ hơn so với các bản vẽ được viết cho tấm mỏng, bước thô.
Hai tấm có độ dày giống nhau có thể hoạt động hoàn toàn khác nhau dưới cùng một dây buộc nếu thành phần hợp kim của chúng khác nhau. Tấm nhôm có độ cứng gần bằng một phần ba độ cứng của thép nhẹ ở độ dày tương đương, do đó, mũi khoan được xếp hạng dành cho thép sẽ xuyên qua nhôm gần như quá dễ dàng, đôi khi khiến dây buộc bị lung lay trước khi ren ăn khớp. Tấm không gỉ nằm ở đầu đối diện, tạo ra nhiệt ma sát nhiều hơn trong quá trình truyền động, đó là lý do tại sao các ốc vít tương thích với không gỉ thường được xử lý vỏ cứng hơn ở đầu và mép ren.
Độ dẻo cũng ảnh hưởng đến mức độ chịu đựng của khớp đối với việc lái xe quá mức. Nhôm mềm sẽ tiếp tục biến dạng cho đến khi có toàn bộ chỗ ngồi, có nghĩa là bộ điều khiển đặt mô-men xoắn bằng thép sẽ làm mòn tấm xung quanh trước khi ly hợp hoạt động. Các hợp kim cứng hơn chống lại sự biến dạng đó, điều này làm thay đổi nguy cơ bị tuột ren thay vì mài mòn khi cài đặt ly hợp quá mạnh. Việc điều chỉnh các cài đặt mô-men xoắn và ly hợp của bộ điều khiển phù hợp với hợp kim cụ thể chứ không chỉ độ dày sẽ thu hẹp khoảng cách này.
Bản thân sự lựa chọn lớp phủ trên dây buộc cũng tương tác với những khác biệt về vật liệu này. Vít bằng thép carbon mạ kẽm được dẫn động vào nhôm trần có thể tạo ra phản ứng điện nhẹ theo thời gian trong môi trường ẩm ướt, dần dần làm lỏng khớp ngay cả khi chỗ ngồi cơ học ban đầu đã đúng. Các chốt có lớp phủ tương thích với tấm đế hoặc tấm chắn vật lý như vòng đệm nylon nơi các kim loại khác nhau phải gặp nhau sẽ tránh được sự xuống cấp chậm này. Nó hiếm khi xuất hiện trong những tuần đầu tiên sử dụng, đó chính xác là lý do tại sao nó bị bỏ qua trong quá trình kiểm tra chất lượng ban đầu và chỉ xuất hiện vài tháng sau đó dưới dạng một loạt khớp lỏng lẻo không giải thích được.
Tính nhất quán trong việc siết chặt ít đến từ bản thân vít mà đến từ trình tự lắp đặt lặp lại. Những cửa hàng nhận được ít cuộc gọi lại nhất có xu hướng tuân theo cùng một danh sách kiểm tra bất kể cấp độ kinh nghiệm của người vận hành.
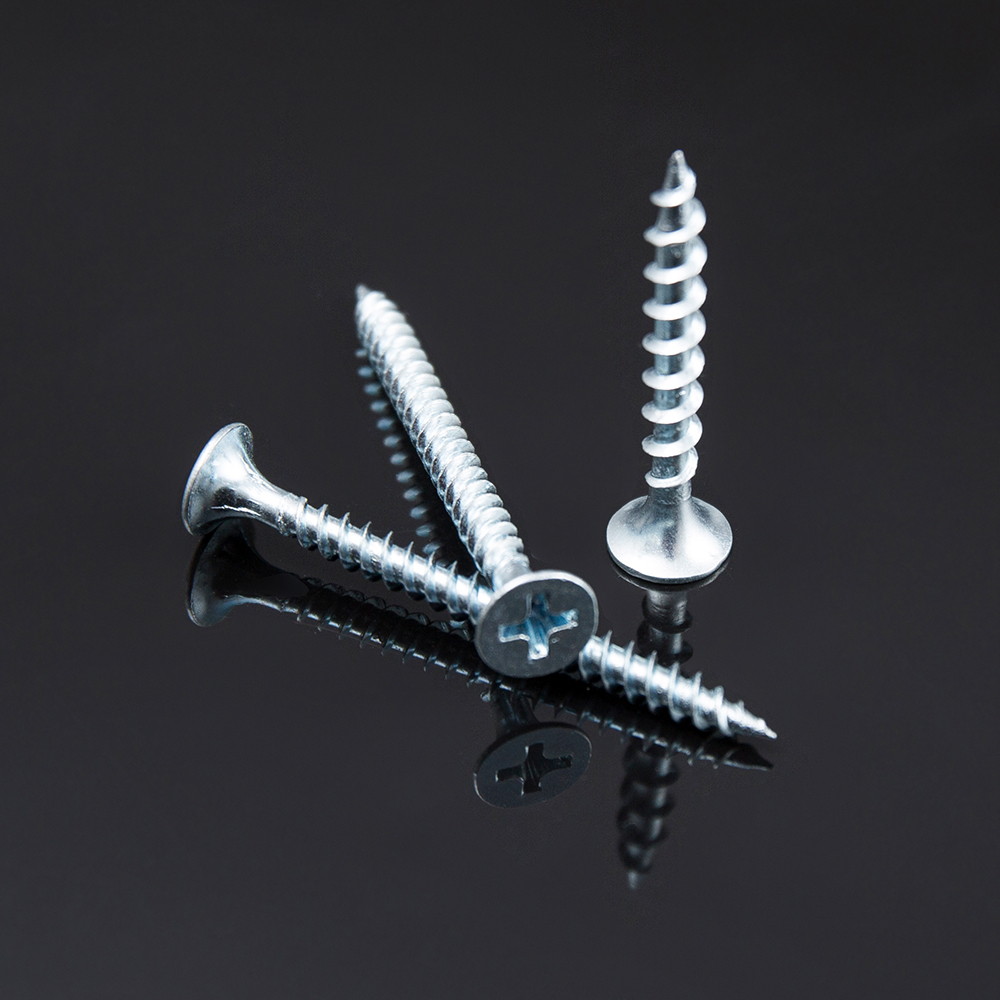 Căn chỉnh vuông góc và tốc độ truyền động ổn định giúp giảm tải phụ lên ren trong quá trình lắp đặt.
Lỗ thí điểm xứng đáng được ghi chú riêng. Đối với vít tạo ren ở dạng tấm mỏng, việc bỏ qua lỗ thí điểm thường là tốt và thậm chí được ưu tiên hơn, vì ren được tạo hình phụ thuộc vào vật liệu không bị xáo trộn xung quanh lỗ. Đối với vít cắt ren ở tấm dày hơn, một lỗ thí điểm có kích thước bằng khoảng 85% đường kính nhỏ của vít giúp giảm đáng kể mô-men truyền động mà không làm ảnh hưởng đến sự gắn kết của ren và giúp kéo dài tuổi thọ bit một cách đáng kể khi thực hiện các công việc có khối lượng lớn.
Bộ cố định cũng đóng một vai trò thầm lặng nhưng quan trọng trong tính nhất quán của mô-men xoắn. Các tấm được phép uốn cong trong quá trình lái xe sẽ hấp thụ một phần lực tác dụng dưới dạng độ lệch thay vì kẹp, điều này xuất hiện sau đó dưới dạng khớp đọc chính xác trong lần kiểm tra mô-men xoắn ban đầu nhưng sẽ lỏng ra sau một vài chu kỳ tải đầu tiên khi tấm cố định. Kẹp chặt ngăn xếp vào một tấm đệm cứng trong quá trình lắp ráp, thậm chí trong vài giây khi người lái đặt dây buộc, loại bỏ biến này và làm cho việc đọc mô-men xoắn có thể lặp lại nhiều hơn từ người vận hành này sang người vận hành tiếp theo.
Hầu hết các lỗi tại hiện trường đều rơi vào một danh sách ngắn các mẫu có thể nhận biết và mỗi mẫu chỉ ra một điểm không khớp cụ thể chứ không phải là một lỗi ngẫu nhiên.
| triệu chứng | Nguyên nhân gốc rễ có thể xảy ra | Sửa chữa |
| Vít quay mà không cần cắn | Máy đo quá nhỏ hoặc lỗ quá lớn | Tăng một thước đo hoặc giảm kích thước lỗ thí điểm |
| Đầu bị gãy khi lái xe | Mô-men xoắn được đặt quá cao đối với độ cứng của vật liệu | Cài đặt ly hợp thấp hơn, trước tiên hãy kiểm tra phế liệu |
| Tấm lúm đồng tiền quanh đầu | Máy đo quá lớn cho tấm mỏng bên ngoài | Máy đo bước xuống, thêm một biến thể đầu máy giặt |
| Khớp lỏng lẻo sau nhiều tuần sử dụng | Cao độ thô used on thicker vibrating panel | Chuyển sang bước cao độ, kiểm tra lại thông số mô-men xoắn |
| Vít đi lang thang trước khi thâm nhập | Mũi khoan quá mạnh đối với hợp kim mềm | Chọn số điểm thấp hơn, giảm áp suất nạp |
Một thói quen chẩn đoán hữu ích là giữ một tập hợp nhỏ các mẫu bị lỗi từ mỗi lần sản xuất và kiểm tra cấu hình ren dưới độ phóng đại. Một lỗ bị tước có ren sạch, không bị hư hỏng trên dây buộc thường chỉ ra lỗ hoặc thước đo không khớp. Thay vào đó, dây buộc có các đỉnh ren bị mòn hoặc tròn rõ ràng cho thấy chu kỳ truyền động quá mức trên một mũi khoan mà lẽ ra phải được thay thế vài nghìn chu kỳ trước đó.
Nó cũng giúp phân biệt lỗi thực sự của dây buộc khỏi lỗi quy trình trước khi thay đổi thông số kỹ thuật. Việc chuyển sang một thước đo nặng hơn hoặc một bước khác để giải quyết vấn đề thực sự là vật cố định hoặc hiệu chỉnh mô-men xoắn thường gây ra một loạt vấn đề mới, chẳng hạn như độ lõm tăng lên mà không giải quyết được khiếu nại ban đầu. Một lượt phân tích nguyên nhân gốc ngắn, so sánh một số mẫu không thành công với danh sách kiểm tra lắp đặt trước khi chạm vào danh sách nguyên vật liệu, thường giải quyết vấn đề nhanh hơn và tránh những thay đổi số bộ phận không cần thiết trong quá trình sản xuất vốn đang hoạt động tốt.
Đối với các cửa hàng chạy lặp đi lặp lại cùng một số tổ hợp tấm, cần ghi lại một thẻ thông số kỹ thuật ngắn cho mỗi cụm thay vì lấy lại thước đo, chiều dài, điểm và bước từ đầu mỗi lần. Một thẻ điển hình liệt kê hai lớp vật liệu, độ dày của chúng, lớp được chọn vít kim loại tấm thước đo và chiều dài, xếp hạng điểm khoan, loại bước, mô-men xoắn mục tiêu của bộ điều khiển và bất kỳ yêu cầu nào về lỗ thí điểm. Việc đính kèm thẻ này vào lệnh sản xuất sẽ loại bỏ sự mơ hồ giữa các ca và cung cấp cho người vận hành mới một tài liệu tham khảo không phụ thuộc vào kiến thức của nhóm.
Khi xuất hiện một tổ hợp tấm mới chưa được ghi lại, quá trình chạy thử nhanh gồm ba bước sẽ hoạt động hiệu quả: lái một mẫu ở mô-men xoắn cơ bản của nhà sản xuất và kiểm tra vết lõm hoặc vết bong tróc, điều chỉnh mô-men xoắn theo từng bước nhỏ theo một trong hai hướng dựa trên kết quả đó, sau đó khóa cài đặt sau khi ba mẫu liên tiếp được đặt sạch sẽ với mức cân bằng nhất quán. Phương pháp thử nghiệm này mất vài phút và ngăn chặn việc chạy toàn bộ lô ở cài đặt chưa được xác minh.
Sự lựa chọn dây buộc cũng tương tác với khả năng tiếp xúc với sự ăn mòn, mặc dù việc cân nhắc đó nằm ngoài sự phù hợp cơ học thuần túy. Giá đỡ bên trong hiếm khi cần sơn phủ ốc vít tự khoan , nhưng bất cứ thứ gì phải đối mặt với thời tiết, rửa trôi hoặc không khí ven biển đều được hưởng lợi từ lớp phủ chống ăn mòn hoặc kết cấu không gỉ ngay cả khi xếp hạng cơ học cơ bản sẽ yêu cầu bộ phận bằng thép cacbon tiêu chuẩn.
Vít tự khai thác cắt hoặc tạo thành ren riêng khi nó tiến lên nhưng nhìn chung vẫn cần một lỗ thí điểm trên kim loại. Vít tự khoan bổ sung thêm đầu mũi khoan để có thể tự khoan lỗ ban đầu và tạo ren chỉ trong một lần chạy, giúp tăng tốc độ lắp ráp trên tấm dày hơn.
Mối nối bị vặn dưới lực vẫn sẽ chống lại sự xoay của tay và hiển thị các sợi còn nguyên vẹn khi tháo ra. Lỗ bị tước quay tự do với ít lực cản và thường có cạnh lỗ được làm nhẵn, tròn hơn thay vì có đường ren xác định.
Có thể, nhưng thước đo phải được điều chỉnh kích thước phù hợp với lớp mỏng hơn để tránh bị lõm, trong khi chiều dài vẫn phải đảm bảo sự tương tác hoàn toàn qua lớp dày hơn. Đây là lý do tại sao nhiều tổ hợp sử dụng một thước đo có chiều dài được chọn riêng cho ngăn xếp kết hợp thay vì chỉ riêng từng tờ.
Đúng. Các ren bước thô tiến nhanh hơn trên mỗi vòng quay vì mỗi lượt bao phủ khoảng cách tuyến tính hơn, giúp rút ngắn thời gian chu kỳ khi chạy khối lượng lớn trong đó tấm mỏng không yêu cầu hiệu suất bước cao.
Nhôm biến dạng ở lực thấp hơn thép, do đó, cài đặt mô-men xoắn được hiệu chỉnh cho thép sẽ dẫn động quá mức và làm lõm nhôm trước khi ly hợp hoạt động, trong khi cài đặt tương tự có thể đặt dưới khớp thép. Cài đặt mô-men xoắn phải được xác minh trên mỗi vật liệu, không được giả định từ một mặc định duy nhất.